DOOSAN PUMA: когда достаточно точения, а когда нужен токарно-фрезерный центр
На чертеже — вал со ступенями, резьбой и несколькими отверстиями. Токарную часть можно выполнить на одном станке, затем перенести деталь на фрезерный. А можно объединить часть операций на токарно-фрезерном центре. Какой вариант окажется выгоднее, зависит от того, сколько времени занимает весь маршрут изготовления.
В линейке DN Solutions, известной многим производствам под названием DOOSAN, есть разные решения: от компактных токарных центров до оборудования для тяжёлого точения и станков с приводным инструментом. Разберём логику выбора на примере семейства PUMA и его производственных задач.
Для тяжёлого точения важны не только киловатты
При обработке крупного вала или массивного фланца станок должен устойчиво воспринимать нагрузки резания. Здесь имеют значение конструкция направляющих, привод шпинделя, крутящий момент в рабочем диапазоне оборотов и жёсткость всей установки.
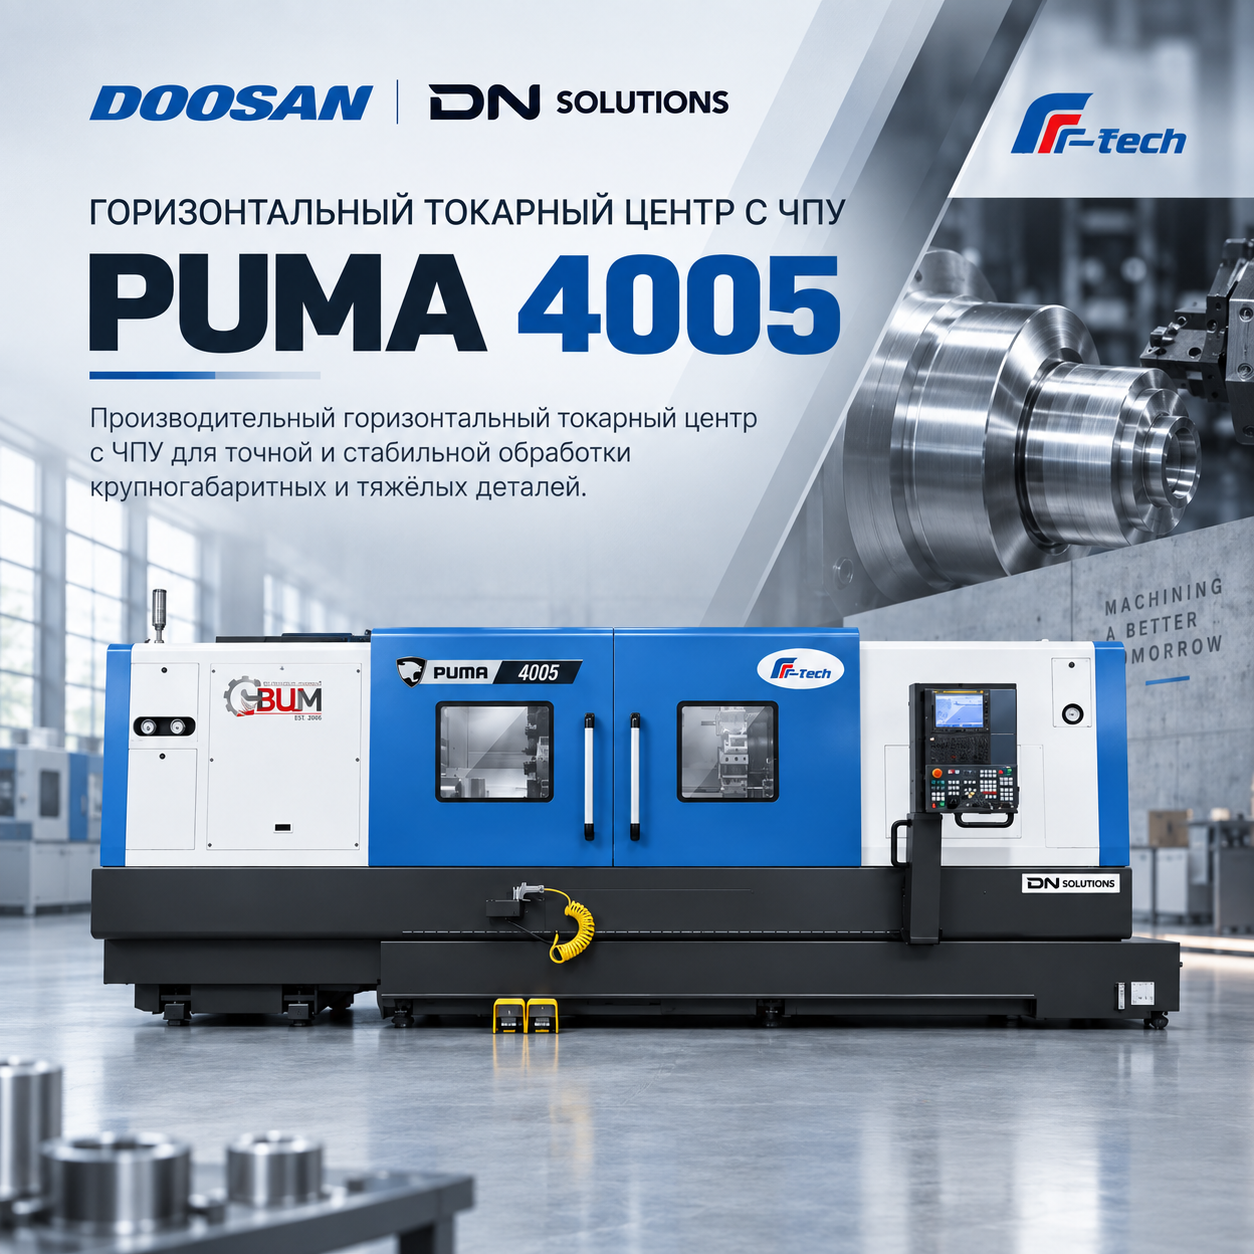
Серия PUMA 4005 относится к горизонтальным токарным центрам для крупных деталей. В официальном китайском каталоге DN Solutions для неё указаны направляющие скольжения и шпиндель с коробкой передач. Такая конструкция ориентирована в том числе на обработку деталей нефтегазового оборудования и строительной техники.
У базовой PUMA 4005 указан максимальный диаметр точения 550 мм и длина точения 1042 мм, штатный патрон — 15 дюймов. Это характеристики конкретной модели из каталога, а не общие пределы для всех станков PUMA.
Например, для снятия большого припуска на сравнительно низких оборотах особенно важен доступный крутящий момент. Одной максимальной мощности двигателя недостаточно, чтобы оценить режим: нужно понимать, на каких оборотах привод обеспечивает требуемую нагрузку.
Удлинённая версия: тот же диаметр, другой круг задач
Короткий фланец и длинный вал могут иметь одинаковый наружный диаметр, но предъявлять разные требования к рабочей зоне. Поэтому внутри серии предусмотрены исполнения разной длины.
По данным DN Solutions, у PUMA 4005L максимальная длина точения составляет 2092 мм, а у PUMA 4005XL — 3120 мм. Максимальный диаметр точения у этих исполнений, как и у базовой модели, указан 550 мм.
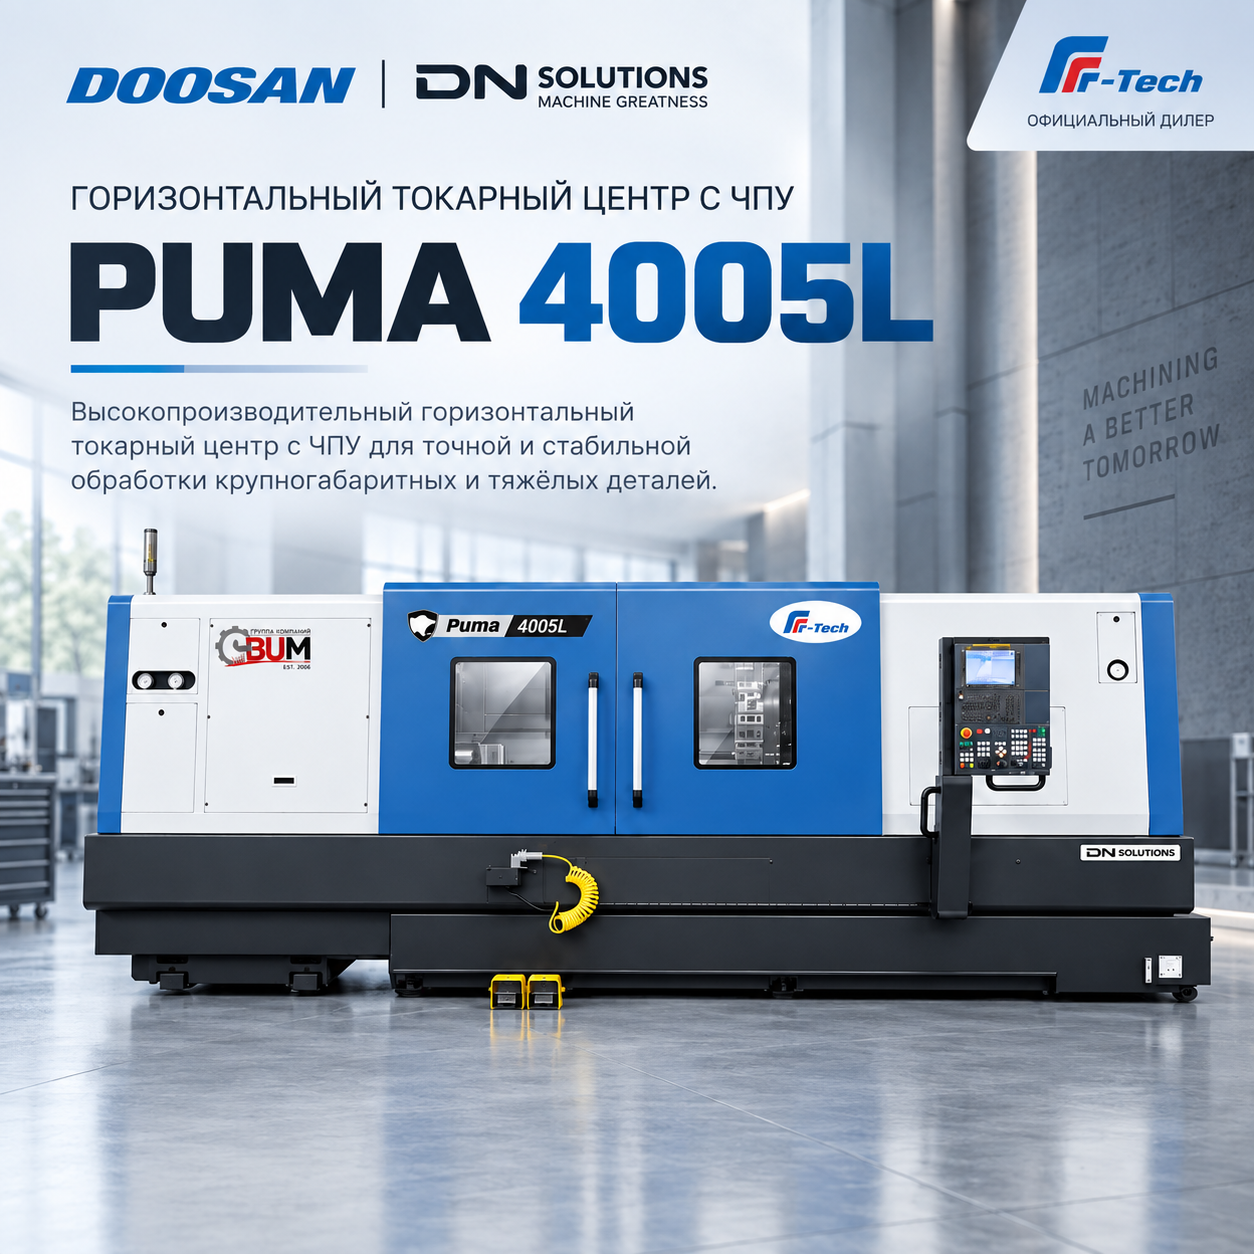
Однако длина из каталога ещё не определяет, как именно будет установлена заготовка. Патрон, инструмент, задний центр и люнет занимают место и задают условия доступа к поверхностям. Для длинного вала рабочую зону оценивают вместе со схемой закрепления и последовательностью переходов.
Исполнение L имеет смысл тогда, когда дополнительная длина нужна вашей детали. Само по себе увеличение рабочей зоны не сокращает цикл обработки коротких изделий.
Что меняется с приводным инструментом
На обычном токарном станке основное движение резания создаёт вращающаяся заготовка. В исполнении с приводным инструментом вращаться может и инструмент в револьверной головке. Это позволяет добавить к точению ряд сверлильных и фрезерных переходов.
Ось C обеспечивает управляемое угловое положение шпинделя и его движение в предусмотренных станком режимах. Вместе с приводным инструментом она позволяет обрабатывать элементы, положение которых связано с углом поворота детали: например, отверстия на торце или отдельные элементы на цилиндрической поверхности.
В официальной линейке DN Solutions токарные центры с фрезерными возможностями выделены в отдельную группу. В неё входят исполнения семейств PUMA DNT, GT, 4100/5100 и других. Возможности конкретной модели определяются её осями, револьверной головкой, приводными блоками и системой управления.
Наличие приводного инструмента не означает автоматически наличие оси Y, противошпинделя или поворотного фрезерного шпинделя. Это разные конструктивные возможности. Для смещённых относительно оси элементов и сложных траекторий нужно отдельно оценивать доступную кинематику.
Когда объединение операций действительно помогает
Представим фланец с посадочным диаметром и отверстиями на торце. При раздельном маршруте после точения деталь снимают, перемещают на другой станок, устанавливают и заново базируют. Даже короткая операция сверления может сопровождаться заметными затратами вспомогательного времени.
Если нужные переходы доступны на токарно-фрезерном центре, часть этих действий исключается. Сохраняется связь обрабатываемых элементов с одной установкой, уменьшается число перемещений между рабочими местами. Особенно ощутимым это бывает при повторяющемся выпуске одинаковых деталей.
Но объединение операций не гарантирует меньшую себестоимость. Фрезерование на приводном блоке может уступать отдельному фрезерному центру по допустимой нагрузке или производительности. Пока токарно-фрезерный станок выполняет длинный дополнительный переход, он не точит следующую заготовку.
Поэтому сравнивают весь цикл: резание, смену инструмента, загрузку, переустановки и работу второго станка. Иногда объединение снимает узкое место. В другом производстве выгоднее оставить две операции на оборудовании, которое работает параллельно.
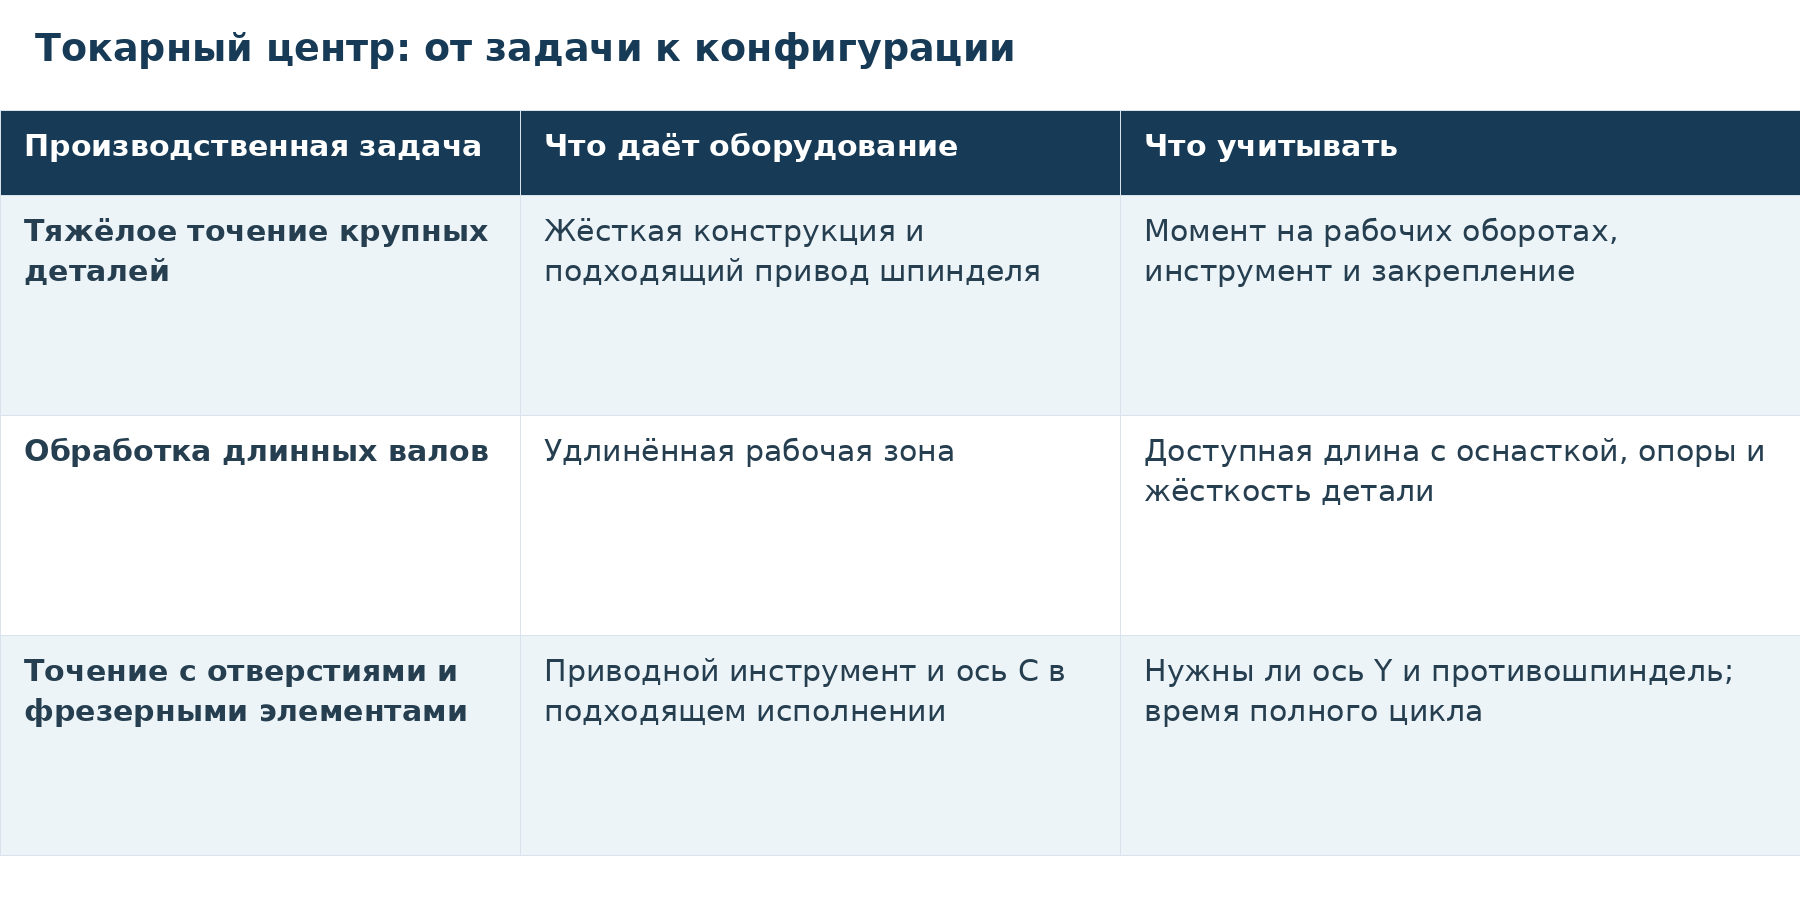
Три задачи — три направления выбора
Одна установка не всегда означает готовую деталь
Фраза «комплексная обработка» звучит убедительно, но её нужно соотнести с доступом к поверхностям. Если один торец зажат в патроне, обычная одношпиндельная схема не даёт обработать его полностью без изменения установки.
Для обработки с обратной стороны может потребоваться перезакрепление или передача детали в противошпиндель, если он предусмотрен конструкцией. Поэтому корректнее заранее обозначить, какие именно поверхности и элементы станок выполнит в одном закреплении.
Выбирать нужно технологический маршрут
У тяжёлого токарного центра, удлинённой версии и станка с приводным инструментом разные сильные стороны. Первый решает задачи нагруженного точения, второй даёт нужную длину рабочей зоны, третий позволяет объединить доступные токарные и дополнительные переходы.
В Миратэк мы рассматриваем эти возможности применительно к детали и организации производства: где снимается основной припуск, где теряется время на переустановках и какая операция ограничивает выпуск. Именно это определяет, какая конфигурация оборудования будет полезна в работе.
Хорошо подобранный станок сокращает время изготовления детали. Иногда для этого нужен приводной инструмент, иногда — удлинённая станина, а иногда достаточно правильно выбранного токарного центра.
22.10.2026